กลึงเพลาดำต้องเผื่อผิวกี่มิล? ตารางเผื่อเนื้องานกลึงตามขนาดเพลา
กลึงเพลาดำต้องเผื่อเนื้อเท่าไหร่ถึงจะพ้นสะเก็ดไฟและชั้นสูญเสียคาร์บอน บทความนี้รวมตารางเผื่อเนื้อตามขนาดเพลา พร้อมปัจจัยที่ต้องเผื่อเพิ่ม วิธีตรวจเส้นก่อนจับงาน และจุดคุ้มทุนที่ควรเปลี่ยนไปใช้เพลาขาวแทน
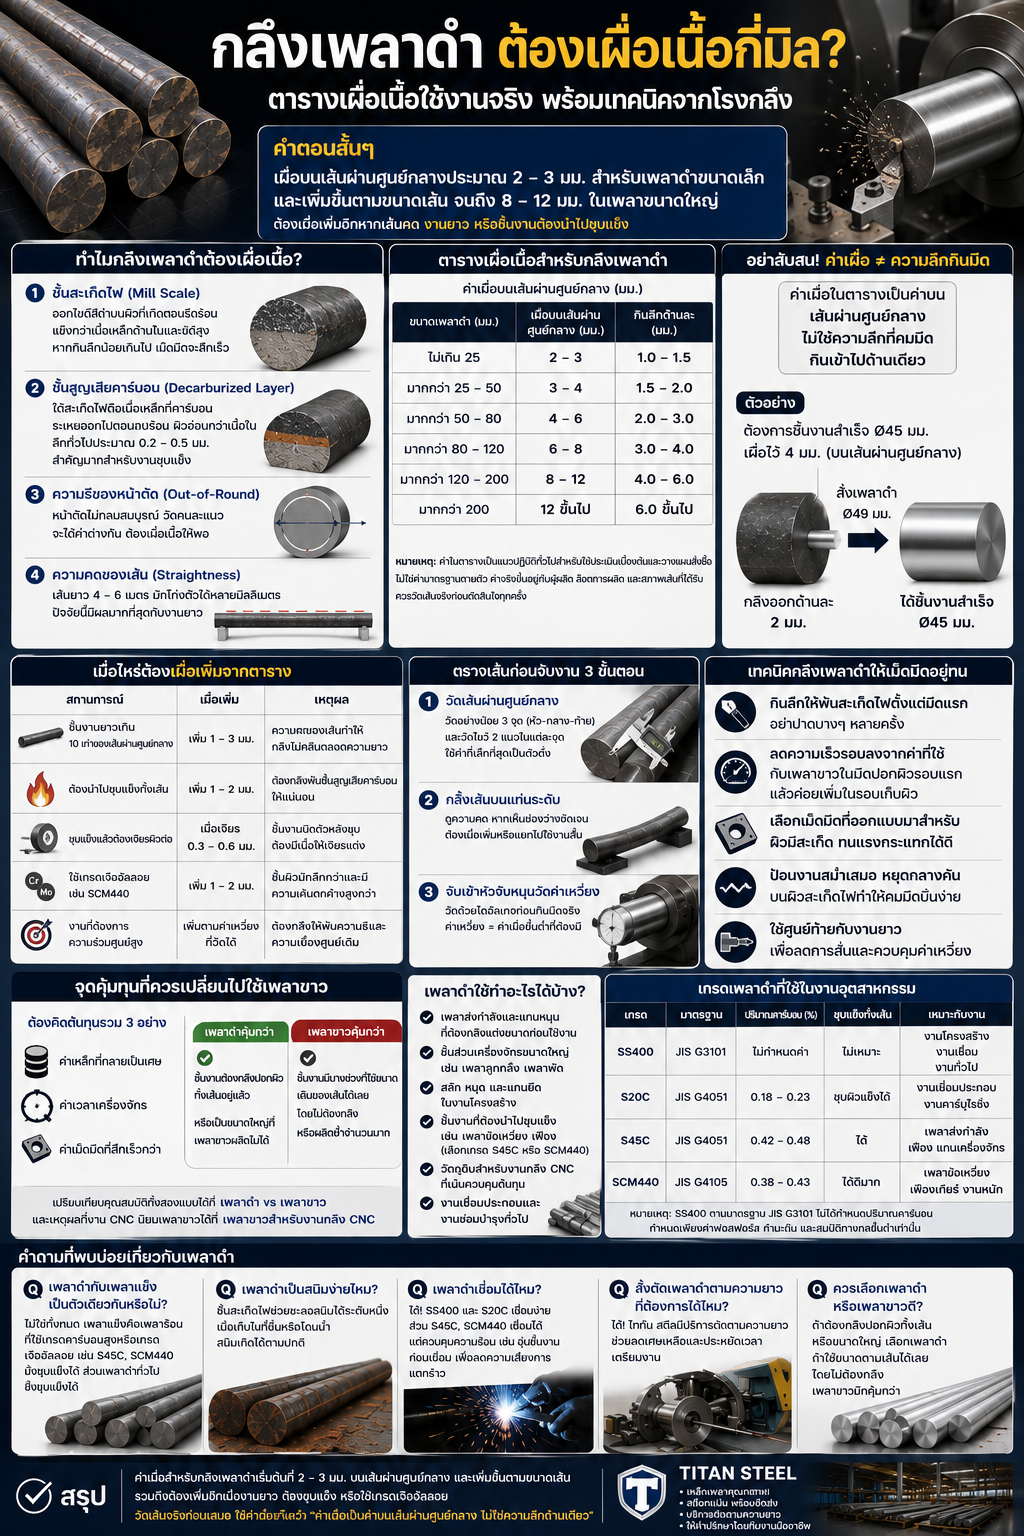
คำตอบสั้น ๆ คือ เผื่อบนเส้นผ่านศูนย์กลางประมาณ 2 – 3 มิลลิเมตรสำหรับเพลาดำขนาดเล็ก และเพิ่มขึ้นตามขนาดเส้น จนถึง 8 – 12 มิลลิเมตรในเพลาขนาดใหญ่ โดยต้องเผื่อเพิ่มอีกหากเส้นคด งานยาว หรือชิ้นงานต้องนำไปชุบแข็ง
ตัวเลขนี้ไม่ได้มาจากความหนาของสะเก็ดไฟเพียงอย่างเดียว แต่มาจากผลรวมของ 4 ปัจจัยที่หลายโรงกลึงมองข้าม บทความนี้จะอธิบายที่มาของตัวเลข พร้อมตารางใช้งานจริง
ทำไมกลึงเพลาดำต้องเผื่อเนื้อ?
เพลาดำ (Hot Rolled Round Bar) ผ่านการขึ้นรูปตอนร้อนแล้วปล่อยให้เย็นในอากาศ จึงมีลักษณะเฉพาะ 4 อย่างที่ต้องกลึงออกให้หมด
1. ชั้นสะเก็ดไฟ (Mill Scale)
ออกไซด์สีดำบนผิวที่เกิดตอนรีดร้อน ตัวชั้นนี้บางแต่แข็งกว่าเนื้อเหล็กด้านในและขัดสีสูงมาก หากตั้งค่ากินลึกน้อยเกินไปจนคมมีดวิ่งอยู่ในชั้นนี้ เม็ดมีดคาร์ไบด์จะสึกเร็วผิดปกติและผิวงานออกมาไม่สวย
2. ชั้นสูญเสียคาร์บอน (Decarburized Layer)
ใต้สะเก็ดไฟลงไปคือเนื้อเหล็กที่คาร์บอนระเหยออกไปตอนอบร้อน ทำให้ชั้นผิวอ่อนกว่าเนื้อใน โดยทั่วไปลึกประมาณ 0.2 – 0.5 มิลลิเมตร และอาจลึกกว่านี้ในเส้นขนาดใหญ่
ชั้นนี้คือเหตุผลสำคัญที่สุดสำหรับงานที่ต้องชุบแข็ง เพราะถ้ากลึงไม่พ้น ผิวชิ้นงานจะชุบแข็งไม่ขึ้นตามค่าที่ออกแบบไว้ แม้จะใช้เกรด S45C หรือ SCM440 ก็ตาม
3. ความรีของหน้าตัด (Out-of-Round)
หน้าตัดเพลาดำไม่กลมสมบูรณ์ วัดคนละแนวจะได้ค่าต่างกัน หากเผื่อเนื้อไว้น้อย ด้านที่แคบที่สุดอาจกลึงไม่คลีน เหลือรอยผิวเดิมเป็นแถบติดอยู่
4. ความคดของเส้น (Straightness)
เส้นยาว 4 – 6 เมตรมักโก่งตัวได้หลายมิลลิเมตร ปัจจัยนี้มีผลมากที่สุดกับงานยาว เพราะเมื่อจับเข้าหัวจับแล้วหมุน ปลายอีกด้านจะเหวี่ยง ทำให้ต้องเผื่อเนื้อเพิ่มเพื่อให้กลึงคลีนได้ตลอดความยาว
ตารางเผื่อเนื้อสำหรับกลึงเพลาดำ
ค่าด้านล่างเป็น ค่าเผื่อบนเส้นผ่านศูนย์กลาง สำหรับงานกลึงปอกผิวทั่วไปที่ความยาวไม่มากนัก
ขนาดเพลาดำ (มม.) | เผื่อบนเส้นผ่านศูนย์กลาง (มม.) | กินลึกด้านละ (มม.) |
|---|---|---|
ไม่เกิน 25 | 2 – 3 | 1.0 – 1.5 |
มากกว่า 25 – 50 | 3 – 4 | 1.5 – 2.0 |
มากกว่า 50 – 80 | 4 – 6 | 2.0 – 3.0 |
มากกว่า 80 – 120 | 6 – 8 | 3.0 – 4.0 |
มากกว่า 120 – 200 | 8 – 12 | 4.0 – 6.0 |
มากกว่า 200 | 12 ขึ้นไป | 6.0 ขึ้นไป |
หมายเหตุสำคัญ: ค่าในตารางเป็นแนวปฏิบัติทั่วไปสำหรับใช้ประเมินเบื้องต้นและวางแผนสั่งซื้อ ไม่ใช่ค่ามาตรฐานตายตัว ค่าจริงขึ้นอยู่กับผู้ผลิต ล็อตการผลิต และสภาพเส้นที่ได้รับ ควรวัดเส้นจริงก่อนตัดสินใจทุกครั้ง
ข้อผิดพลาดที่พบบ่อยที่สุด: สับสนระหว่างค่าเผื่อกับความลึกกินมีด
ค่าเผื่อในตารางเป็นค่าบน เส้นผ่านศูนย์กลาง ไม่ใช่ความลึกที่คมมีดกินเข้าไปด้านเดียว
ตัวอย่าง หากต้องการชิ้นงานสำเร็จขนาด 45 มิลลิเมตร และเผื่อไว้ 4 มิลลิเมตร
ต้องสั่งเพลาดำขนาด 49 มิลลิเมตร (หรือขนาดมาตรฐานที่ใกล้เคียงและใหญ่กว่า)
คมมีดจะกินลึก ด้านละ 2 มิลลิเมตร ตามรัศมี
การคิดสลับกันทำให้สั่งเหล็กเล็กเกินไปจนกลึงไม่ได้ขนาด ซึ่งเป็นความเสียหายที่แก้ไม่ได้เมื่อของมาถึงโรงงานแล้ว
เมื่อไหร่ต้องเผื่อเพิ่มจากตาราง
สถานการณ์ | เผื่อเพิ่ม | เหตุผล |
|---|---|---|
ชิ้นงานยาวเกิน 10 เท่าของเส้นผ่านศูนย์กลาง | เพิ่ม 1 – 3 มม. | ความคดของเส้นทำให้กลึงไม่คลีนตลอดความยาว |
ต้องนำไปชุบแข็งทั้งเส้น | เพิ่ม 1 – 2 มม. | ต้องกลึงพ้นชั้นสูญเสียคาร์บอนให้แน่นอน |
ชุบแข็งแล้วต้องเจียรผิวต่อ | เผื่อเจียรอีก 0.3 – 0.6 มม. | ชิ้นงานบิดตัวหลังชุบ ต้องมีเนื้อให้เจียรแต่ง |
ใช้เกรดเจืออัลลอย เช่น SCM440 | เพิ่ม 1 – 2 มม. | ชั้นผิวมักลึกกว่าและมีความเค้นตกค้างสูงกว่า |
งานที่ต้องการความร่วมศูนย์สูง | เพิ่มตามค่าเหวี่ยงที่วัดได้ | ต้องกลึงให้พ้นความรีและความเยื้องศูนย์เดิม |
ตรวจเส้นก่อนจับงาน 3 ขั้นตอน
วัดเส้นผ่านศูนย์กลางอย่างน้อย 3 จุด ทั้งหัว กลาง ท้าย และวัดไขว้ 2 แนวในแต่ละจุด เพื่อดูทั้งความเรียวและความรี แล้วใช้ ค่าที่เล็กที่สุด เป็นตัวตั้งในการคำนวณ
กลิ้งเส้นบนแท่นระดับ เพื่อดูความคด หากเห็นช่องว่างใต้เส้นชัดเจน ต้องเผื่อเพิ่มหรือแยกไปใช้กับงานสั้น
จับเข้าหัวจับแล้วหมุนวัดค่าเหวี่ยง ด้วยไดอัลเกจก่อนกินมีดจริง ค่าเหวี่ยงที่วัดได้คือค่าเผื่อขั้นต่ำที่ต้องมีเพิ่มอยู่แล้ว
เทคนิคกลึงเพลาดำให้เม็ดมีดอยู่ทน
กินลึกให้พ้นสะเก็ดไฟตั้งแต่มีดแรก อย่าปาดบาง ๆ หลายครั้ง เพราะจะทำให้คมมีดวิ่งอยู่ในชั้นแข็งนานขึ้น
ลดความเร็วรอบลงจากค่าที่ใช้กับเพลาขาว ในมีดปอกผิวรอบแรก แล้วค่อยเพิ่มในรอบเก็บผิว
เลือกเม็ดมีดที่ออกแบบมาสำหรับผิวมีสะเก็ด ที่ทนแรงกระแทกได้ดีกว่าเม็ดมีดเก็บผิวละเอียด
ป้อนงานสม่ำเสมอ การหยุดกลางคันบนผิวสะเก็ดไฟทำให้คมมีดบิ่นได้ง่าย
ใช้ศูนย์ท้ายกับงานยาว เพื่อลดการสั่นและช่วยควบคุมค่าเหวี่ยงจากความคดของเส้น
จุดคุ้มทุนที่ควรเปลี่ยนไปใช้เพลาขาว
เพลาดำถูกกว่าต่อกิโลกรัม แต่ต้นทุนจริงต้องคิดรวมสามอย่างคือ ค่าเหล็กที่กลายเป็นเศษ ค่าเวลาเครื่องจักร และค่าเม็ดมีดที่สึกเร็วกว่า
แนวทางประเมินอย่างง่าย
ถ้าชิ้นงานต้องกลึงปอกผิวทั้งเส้นอยู่แล้ว เพลาดำมักคุ้มกว่า
ถ้าชิ้นงานมีบางช่วงที่ใช้ขนาดเดิมของเส้นได้เลย โดยไม่ต้องกลึง เพลาขาวมักคุ้มกว่า เพราะประหยัดทั้งเวลาและเนื้อเหล็ก
ถ้าเป็นงานผลิตซ้ำจำนวนมาก ค่าเวลาเครื่องจักรจะกลายเป็นต้นทุนหลัก การใช้เพลาขาวเพื่อลดรอบการกลึงมักคืนทุนได้เร็ว
เปรียบเทียบคุณสมบัติทั้งสองแบบได้ที่ เพลาขาว vs เพลาดำ เลือกใช้แบบไหนดี และดูเหตุผลที่งาน CNC นิยมเพลาขาวได้ที่ เพลาขาวสำหรับงานกลึง CNC
คำถามที่พบบ่อย
กลึงเพลาดำโดยไม่ปอกผิวออกได้ไหม?
ทำได้เฉพาะงานที่ไม่ต้องการความแม่นยำและไม่ต้องชุบแข็ง เช่น สลักหรือแกนยึดในงานโครงสร้าง แต่สำหรับงานเพลาที่ต้องประกอบกับตลับลูกปืน ซีล หรือชิ้นส่วนหมุน จำเป็นต้องปอกผิวเสมอ
ทำไมกลึงแล้วยังเหลือรอยผิวดำเป็นแถบ?
เกิดจากเผื่อเนื้อไม่พอเมื่อเทียบกับความรีหรือความคดของเส้น ด้านที่เล็กที่สุดจึงยังกลึงไม่ถึง แก้โดยเพิ่มค่าเผื่อ และวัดเส้นไขว้ 2 แนวก่อนคำนวณทุกครั้ง
เพลาดำที่กลึงแล้วเทียบเท่าเพลาขาวไหม?
ในแง่ขนาดและผิวสามารถทำให้ดีกว่าเพลาขาวได้ด้วยซ้ำ หากกลึงและเจียรอย่างถูกต้อง แต่ต้องแลกด้วยเวลาและต้นทุนการผลิต จึงเหมาะกับงานที่ต้องการพิกัดเฉพาะซึ่งหาซื้อสำเร็จไม่ได้
ชุบแข็งแล้วเพลาบิดตัว เกี่ยวกับค่าเผื่อไหม?
เกี่ยวโดยตรง ชิ้นงานมักบิดตัวหลังชุบแข็ง จึงต้องเผื่อเนื้อไว้สำหรับเจียรแต่งหลังชุบประมาณ 0.3 – 0.6 มิลลิเมตรบนเส้นผ่านศูนย์กลาง หากไม่เผื่อไว้ตั้งแต่แรกจะแก้ขนาดไม่ได้เลย ดูแนวทางเลือกเกรดสำหรับงานชุบแข็งได้ที่ เกรดไหนชุบแข็งได้บ้าง
สั่งเพลาดำให้ตัดตามความยาวก่อนส่งได้ไหม?
ได้ การสั่งตัดตามความยาวช่วยลดเศษเหลือและลดเวลาเตรียมงานหน้าเครื่อง ดูรายละเอียดที่หน้า บริการตัดเพลา
สรุป
ค่าเผื่อสำหรับกลึงเพลาดำเริ่มต้นที่ 2 – 3 มิลลิเมตรบนเส้นผ่านศูนย์กลางในเพลาขนาดเล็ก และเพิ่มขึ้นตามขนาดเส้น โดยต้องบวกเพิ่มอีกเมื่องานยาว ต้องชุบแข็ง หรือใช้เกรดเจืออัลลอย
หลักการที่ปลอดภัยที่สุดคือ วัดเส้นจริงก่อนเสมอ ใช้ค่าที่เล็กที่สุดเป็นตัวตั้ง และอย่าลืมว่าค่าเผื่อเป็นค่าบนเส้นผ่านศูนย์กลาง ไม่ใช่ความลึกด้านเดียว
บทความที่เกี่ยวข้อง
เพลาดำคืออะไร? รู้จักเหล็กเพลาดำ Hot Rolled Round Bar ตั้งแต่การผลิตถึงการใช้งาน
เพลาดำ (Hot Rolled Round Bar) คือเหล็กเส้นกลมตันที่ผ่านการรีดร้อน ผิวมีชั้นออกไซด์สีดำตามธรรมชาติ ราคาประหยัดกว่าเพลาขาวและผลิตได้ขนาดใหญ่กว่า บทความนี้อธิบายตั้งแต่กระบวนการผลิต เกรดเหล็ก ขนาดที่มีจำหน่าย ความคลาดเคลื่อน ไปจนถึงการเลือกใช้ให้เหมาะกับงาน
สั่งกลึงเพลาตามแบบ ต้องเตรียมอะไรบ้าง? เช็กลิสต์ก่อนส่งงานเข้าโรงกลึง
งานกลึงเพลาที่ต้องส่งแบบกลับไปแก้ ส่วนใหญ่มาจากข้อมูลที่ขาดไปไม่กี่อย่าง บทความนี้รวมสิ่งที่ต้องระบุในแบบงาน พิกัดที่ทำได้จริง ปัจจัยที่ทำให้ราคาต่างกัน และข้อผิดพลาดที่พบบ่อยที่สุด
เพลาขาว vs เพลาดำ — เลือกใช้แบบไหนดี สำหรับงานอะไร?
กำลังเลือกใช้เหล็กเพลาระหว่างเพลาขาวและเพลาดำอยู่หรือไม่? บทความนี้จะเปรียบเทียบความแตกต่างด้านกระบวนการผลิต คุณภาพผิว ความแม่นยำ ราคา และลักษณะการใช้งาน เพื่อช่วยให้เลือกวัสดุได้เหมาะสมกับงานเครื่องจักรและงานอุตสาหกรรมของคุณ
เพลาขาวสำหรับงานกลึง CNC เลือกเกรดไหนดี และมีข้อดีอย่างไร?
เพลาขาวเป็นวัสดุยอดนิยมสำหรับงานกลึง CNC เพราะมีผิวเรียบ ขนาดแม่นยำ และพร้อมใช้งาน บทความนี้แนะนำการเลือกเกรด S20C, S45C, SCM435 และ SCM440 พร้อมข้อดี วิธีเลือกขนาด และบริการตัดตามความยาวที่ช่วยลดต้นทุนการผลิต
ต้องการสั่งซื้อ หรือขอคำแนะนำเรื่องเกรดและสเปก?